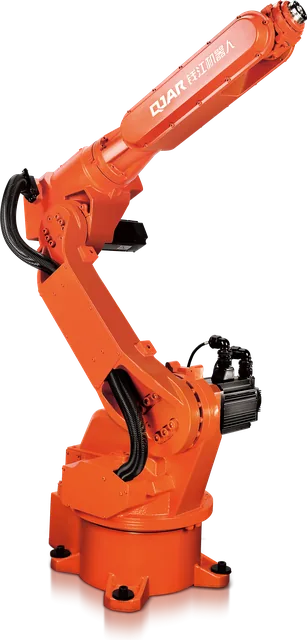
La ganancia de la soldadura robotizada no viene de un arco distinto. Viene de repetir el mismo cordón, con los mismos parámetros, y de mantener el arco encendido durante muchos más minutos en cada hora. La misma característica define lo que exige el proyecto: como el robot repite la trayectoria, la junta tiene que llegar siempre al mismo lugar.
Esta guía muestra qué procesos ejecuta el robot, de dónde viene la ganancia de productividad, qué necesita la pieza y cómo reconocer un caso que conviene.
Qué es la soldadura robotizada
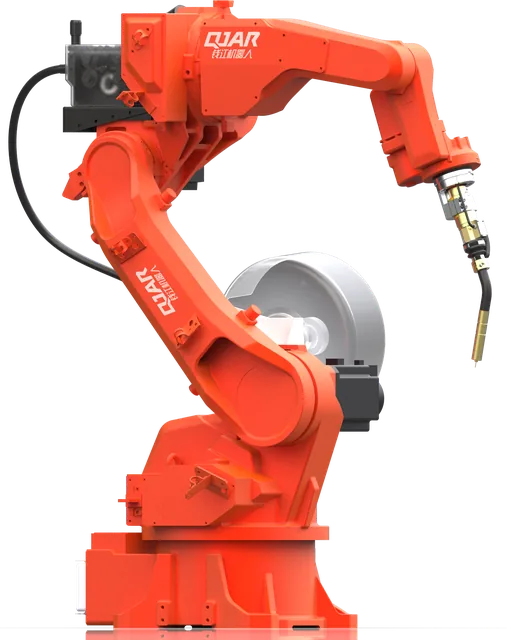
Es la soldadura en la que un robot industrial de 6 ejes conduce la antorcha, o la pinza de soldadura por puntos, por una trayectoria programada, con velocidad de avance, ángulo y parámetros eléctricos constantes. El robot trabaja integrado con la fuente de soldadura, el posicionador y el dispositivo que sujeta la pieza, dentro de un área protegida.
El conjunto completo es la celda de soldadura robotizada, tema de un artículo propio. Aquí el foco es el proceso y la decisión de robotizar.
Procesos que ejecuta el robot
La ISO 4063 asigna un número de referencia a cada proceso de soldadura. Procesos usados en celdas robotizadas:
| Proceso | N.º en la ISO 4063 | Uso típico con robot |
|---|---|---|
| MAG con alambre macizo | 135 | Acero al carbono y de baja aleación: estructuras, implementos, autopartes |
| MIG con alambre macizo | 131 | Aluminio y otras aleaciones no ferrosas |
| MAG con alambre tubular | 136 | Juntas que exigen cierta tasa de deposición o propiedades específicas |
| TIG | 141 | Chapa fina e inoxidable con exigencia de terminación |
| Soldadura por puntos por resistencia | 21 | Chapas superpuestas, con la pinza montada en la muñeca del robot |
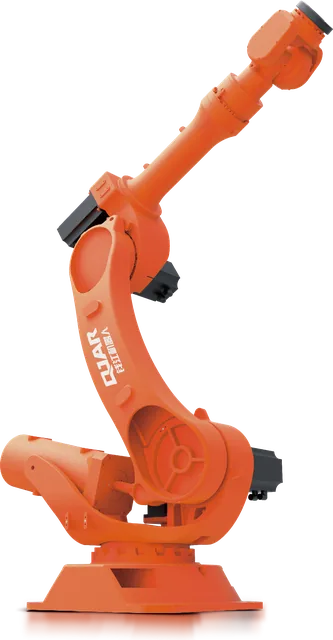
MIG y MAG se prestan bien a la automatización porque el alambre se alimenta de forma continua y la tasa de deposición es buena. En la soldadura por puntos, la pinza va en la muñeca y suele pedir un robot de carga alta. En el arco, la herramienta es liviana y lo que cuenta es repetibilidad y alcance.
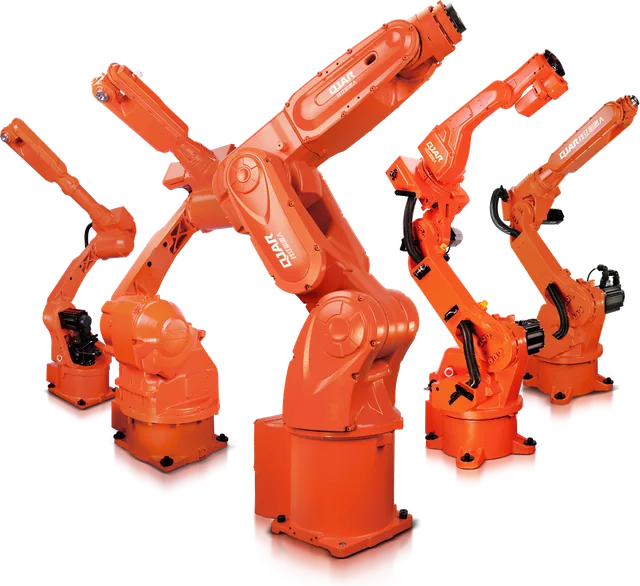
En la línea QJAR hay tres modelos dedicados a soldadura por arco, con alcance de 1.410,5 mm a 2.014 mm y repetibilidad de ±0,03 mm a ±0,08 mm. La comparación entre ellos está en el artículo de la celda de soldadura robotizada, y la lectura de cada cifra, en la guía del robot industrial.
De dónde viene la ganancia
Tiempo de arco encendido
El indicador que mejor explica la productividad en la soldadura es la fracción del turno en la que el arco está realmente encendido. En la soldadura manual esa cifra es baja: en un artículo de la revista The Fabricator, un ingeniero de soldadura de un fabricante de sistemas de soldadura automatizada afirma que el arco encendido queda típicamente entre el 5% y el 20% del tiempo, con 10% a 15% en los talleres comunes. El resto es posicionar la pieza, cambiar de posición, limpiar, medir y descansar.
En la soldadura totalmente automatizada, Canadian Metalworking cita arco encendido en el rango de 80% a 90%. Una celda con carga manual de piezas queda por debajo de ese techo, porque depende del tiempo de cambio, pero ese es el orden de magnitud de la diferencia. Los layouts con dos estaciones existen justamente para que el operador cargue una pieza mientras el robot suelda la otra.
Parámetros constantes
La velocidad de avance, la distancia entre la boquilla y la pieza, el ángulo de la antorcha y la corriente no varían del principio al fin del turno. El resultado es un cordón con la misma geometría en la primera y en la última pieza, lo que reduce el exceso de soldadura, las salpicaduras y el retrabajo.
Previsibilidad
Con trayectoria y parámetros fijos, el tiempo de ciclo se vuelve un dato de planificación. La fábrica sabe cuántas piezas entrega la celda por turno, algo que la soldadura manual rara vez permite con la misma precisión.
Qué necesita la pieza
El robot repite la trayectoria con una dispersión de centésimas de milímetro: ±0,03 mm a ±0,08 mm en los modelos de soldadura de la línea. Si la junta llega 2 mm fuera de posición, el error está en la pieza, no en el robot. Por eso la evaluación de un proyecto empieza antes de la soldadura.
- Repetibilidad aguas arriba. El corte, el plegado y el punteado deben entregar la junta siempre en el mismo lugar y con la misma abertura.
- Acceso. La antorcha tiene que llegar a cada cordón con el ángulo correcto. A veces un pequeño cambio en el producto libera un cordón entero.
- Fijación. El dispositivo define dónde está la pieza. Es el que convierte la tolerancia de fabricación en una posición conocida.
- Familia de piezas. Las piezas parecidas comparten dispositivos, programas y posicionador, y reparten la inversión.
Existen recursos de sensado para localizar la junta y seguir desvíos. Amplían lo que se puede robotizar, pero no reemplazan a una pieza bien preparada. Qué recursos se incluyen es una decisión de proyecto, caso por caso.
Calidad y calificación
Robotizar no exime del sistema de calidad de la soldadura. El procedimiento sigue teniendo que especificarse y calificarse, y el cordón sigue inspeccionándose. Lo que cambia es quién debe estar calificado y cómo.
- La ISO 14732 establece la calificación de operadores de soldadura y de ajustadores para soldadura mecanizada y automática.
- La ISO 3834 define requisitos de calidad para la soldadura por fusión en taller y en obra.
- La ISO 6947 normaliza las posiciones de soldadura. Con posicionador, la celda lleva la junta a la posición plana (PA), la más favorable para la deposición.
Una celda bien conducida puede producir además registros: parámetros por pieza, alarmas y conteo de producción quedan disponibles para la trazabilidad.
Salud y seguridad
En 2017, la Agencia Internacional para la Investigación del Cáncer (IARC) clasificó los humos de soldadura como carcinógenos para los humanos, en el Grupo 1. La evaluación está en el volumen 118 de las Monografías de la agencia. La celda robotizada aleja al trabajador de la pluma de humos y de la radiación del arco, pero no elimina la necesidad de captación y extracción en el punto de soldadura.
La celda también es una máquina. En Brasil está sujeta a la NR-12, la norma de seguridad en máquinas: protecciones, enclavamientos, parada de emergencia y documentación. Los requisitos están en el artículo sobre NR-12 en celda robotizada.
Cuándo conviene
| Señales a favor | Qué preparar antes |
|---|---|
| Piezas repetidas o familias de piezas semejantes | Tolerancias de corte y plegado que varían de lote a lote |
| Mucha longitud de soldadura por pieza | Juntas sin acceso para la antorcha |
| Dos o tres turnos de producción | Dispositivos que no garantizan la posición de la junta |
| Dificultad para contratar y retener soldadores | Producto todavía con cambios frecuentes de diseño |
| Retrabajo causado por la variación entre soldadores | Falta de alguien en el equipo que domine los parámetros de soldadura |
La columna de la derecha no es motivo para desistir. Es la lista de lo que entra en el alcance del proyecto. Muchas celdas viables empiezan por un ajuste en el corte o por un dispositivo nuevo.
La cuenta financiera sigue la misma lógica de cualquier celda: inversión total contra ganancia anual neta, con el número de turnos entre las variables de mayor peso. El método está en cuánto cuesta un robot industrial.
Cómo empezar
Una evaluación seria parte de datos de la pieza, no de un catálogo de robots:
- plano o modelo 3D de la pieza y de las juntas;
- material y espesores;
- longitud total de soldadura por pieza;
- volumen anual y tamaño de lote;
- tiempo de soldadura vigente y número de turnos;
- norma o criterio de aceptación del cordón.
Con eso, un integrador de robots puede decir si el caso es de una estación simple, de posicionador o de riel, y qué robot corresponde.
Preguntas frecuentes
¿Qué es la soldadura robotizada?
Es la soldadura en la que un robot industrial conduce la antorcha o la pinza a lo largo de una trayectoria programada, con velocidad y parámetros constantes. La fuente de soldadura, el posicionador y los dispositivos de fijación trabajan sincronizados con el robot dentro de una celda protegida.
¿Qué procesos de soldadura ejecuta un robot?
El robot ejecuta soldadura por arco con alambre continuo, como MIG y MAG (procesos 131 y 135 de la ISO 4063), en acero al carbono, inoxidable y aluminio. También ejecuta TIG (141), soldadura por puntos por resistencia (21) y soldadura láser (52), cada uno con su herramienta y su fuente.
¿La soldadura robotizada reemplaza al soldador?
Cambia su función. La celda necesita a alguien que conozca de soldadura para definir parámetros, evaluar el cordón y corregir la trayectoria. La ISO 14732 trata justamente de la calificación de operadores y ajustadores de soldadura mecanizada y automática.
¿Qué volumen de piezas justifica una celda de soldadura robotizada?
No existe un número único. Pesan la longitud de soldadura por pieza, la cantidad de turnos, la variedad de piezas y el tiempo de cambio. Las familias de piezas parecidas, incluso en lotes medianos, suelen hacer viable el proyecto porque comparten dispositivos y programas.
¿La pieza tiene que cambiar para soldarse con robot?
Muchas veces sí, en detalles. El robot repite la trayectoria y no compensa por sí solo una junta fuera de posición. El corte y el plegado deben entregar piezas dentro de tolerancia, y el diseño puede pedir ajustes de acceso para la antorcha.
Hable con BR Robotics
BR Robotics integra en Brasil los robots de soldadura QJAR, con fuente de soldadura, posicionadores y riel del mismo fabricante. Envíe la pieza y el volumen: la respuesta llega con el modelo indicado y el layout de la celda. Hable con BR Robotics o vea la línea de robots y periféricos.
Fuentes
- ISO 4063:2023, Welding, brazing, soldering and cutting: Nomenclature of processes and reference numbers
- ISO 14732:2025, Welding personnel: Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials
- ISO 3834-2:2021, Quality requirements for fusion welding of metallic materials: Part 2: Comprehensive quality requirements
- ISO 6947:2019, Welding and allied processes: Welding positions
- IARC Monographs, volumen 118: Welding, Molybdenum Trioxide, and Indium Tin Oxide
- The Fabricator, "Automating welding starts with asking the right questions" (2026)
- Canadian Metalworking, "Is it time for an automated or semi-automated welding system?" (2023)
- EVST Brasil, fichas técnicas de la línea QJAR