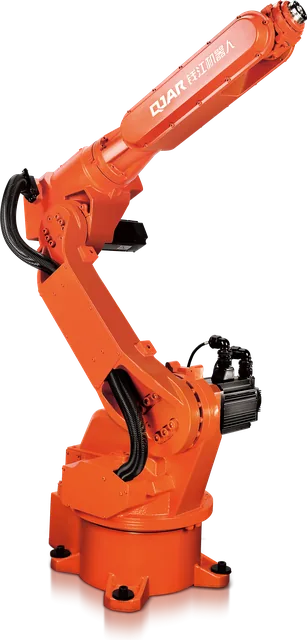
O ganho da solda robotizada não vem de um arco diferente. Vem de repetir o mesmo cordão, com os mesmos parâmetros, e de manter o arco aberto por muito mais minutos a cada hora. A mesma característica define o que o projeto exige: como o robô repete a trajetória, a junta precisa chegar sempre no mesmo lugar.
Este guia mostra quais processos o robô executa, de onde vem o ganho de produtividade, o que a peça precisa ter e como reconhecer um caso que compensa. Solda robotizada e soldagem robotizada são o mesmo assunto.
O que é solda robotizada
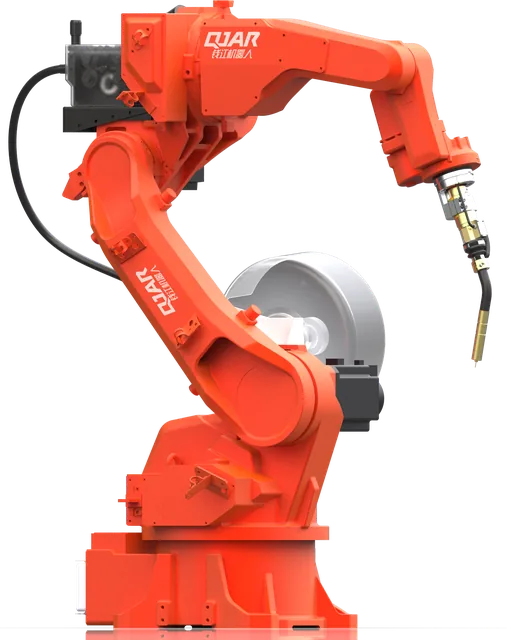
É a soldagem em que um robô industrial de 6 eixos conduz a tocha, ou a pinça de solda a ponto, por uma trajetória programada, com velocidade de avanço, ângulo e parâmetros elétricos constantes. O robô trabalha integrado à fonte de solda, ao posicionador e ao dispositivo que prende a peça, dentro de uma área protegida.
O conjunto completo é a célula de solda robotizada, assunto de um artigo próprio. Aqui o foco é o processo e a decisão de robotizar.
Processos que o robô executa
A ISO 4063 dá um número de referência a cada processo de soldagem. Processos usados em células robotizadas:
| Processo | Nº na ISO 4063 | Uso típico com robô |
|---|---|---|
| MAG com arame sólido | 135 | Aço carbono e baixa liga: estruturas, implementos, autopeças |
| MIG com arame sólido | 131 | Alumínio e outras ligas não ferrosas |
| MAG com arame tubular | 136 | Juntas com exigência de taxa de deposição ou de propriedades específicas |
| TIG | 141 | Chapa fina e inox com exigência de acabamento |
| Solda a ponto por resistência | 21 | Chapas sobrepostas, com pinça montada no punho do robô |
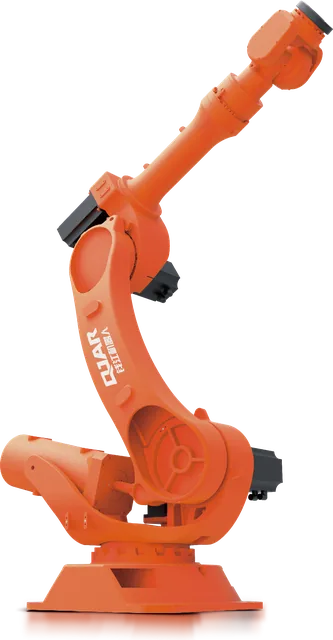
MIG e MAG se prestam bem à automação porque o arame é alimentado de forma contínua e a taxa de deposição é boa. Na solda a ponto, a pinça vai no punho e costuma pedir um robô de carga alta. No arco, a ferramenta é leve e o que conta é repetibilidade e alcance.
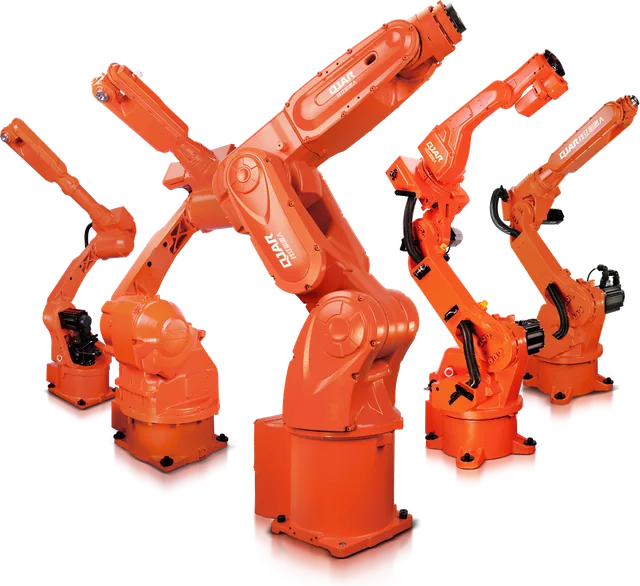
Na linha QJAR há três modelos dedicados a solda a arco, com alcance de 1.410,5 mm a 2.014 mm e repetibilidade de ±0,03 mm a ±0,08 mm. A comparação entre eles está no artigo da célula de solda robotizada, e a leitura de cada número, no guia do robô industrial.
De onde vem o ganho
Tempo de arco aberto
O indicador que mais explica a produtividade na solda é a fração do turno em que o arco está de fato aberto. Na solda manual, esse número é baixo: em reportagem da revista The Fabricator, um engenheiro de soldagem de um fabricante de sistemas de solda automatizada afirma que o arco aberto fica tipicamente entre 5% e 20% do tempo, com 10% a 15% nas oficinas comuns. O restante é posicionar a peça, trocar de posição, limpar, medir e descansar.
Na soldagem totalmente automatizada, a Canadian Metalworking cita arco aberto na faixa de 80% a 90%. Uma célula com carga manual de peças fica abaixo desse teto, porque depende do tempo de troca, mas a ordem de grandeza da diferença é essa. Layouts com duas estações existem justamente para o operador carregar uma peça enquanto o robô solda a outra.
Parâmetros constantes
Velocidade de avanço, distância entre bico e peça, ângulo da tocha e corrente não variam do começo ao fim do turno. O resultado é um cordão com a mesma geometria na primeira e na última peça, o que reduz excesso de solda, respingo e retrabalho.
Previsibilidade
Com trajetória e parâmetros fixos, o tempo de ciclo vira um dado de planejamento. A fábrica passa a saber quantas peças a célula entrega por turno, o que a solda manual raramente permite com a mesma precisão.
O que a peça precisa ter
O robô repete a trajetória com dispersão de centésimos de milímetro: ±0,03 mm a ±0,08 mm nos modelos de solda da linha. Se a junta chega 2 mm fora de posição, quem erra não é o robô, é a peça. Por isso a avaliação de um projeto começa antes da solda.
- Repetibilidade a montante. Corte, dobra e ponteamento precisam entregar a junta sempre no mesmo lugar e com a mesma abertura.
- Acesso. A tocha precisa chegar a cada cordão no ângulo correto. Às vezes uma pequena mudança no produto libera um cordão inteiro.
- Fixação. O dispositivo define onde a peça está. É ele que transforma tolerância de fabricação em posição conhecida.
- Família de peças. Peças parecidas dividem dispositivos, programas e posicionador, e diluem o investimento.
Há recursos de sensoriamento para localizar a junta e acompanhar desvios. Eles ampliam o que pode ser robotizado, mas não substituem uma peça bem preparada. Quais recursos entram é uma decisão de projeto, caso a caso.
Qualidade e qualificação
Robotizar não dispensa o sistema de qualidade da soldagem. O procedimento continua tendo de ser especificado e qualificado, e o cordão continua sendo inspecionado. O que muda é quem precisa ser qualificado e como.
- A ISO 14732 estabelece a qualificação de operadores de soldagem e de ajustadores para soldagem mecanizada e automática.
- A ISO 3834 define requisitos de qualidade para soldagem por fusão em fábrica e em campo.
- A ISO 6947 padroniza as posições de soldagem. Com posicionador, a célula traz a junta para a posição plana (PA), a mais favorável para deposição.
Uma célula bem conduzida pode produzir também registro: parâmetros por peça, alarmes e contagem de produção ficam disponíveis para rastreabilidade.
Saúde e segurança
Em 2017, a Agência Internacional de Pesquisa em Câncer (IARC) classificou os fumos de soldagem como carcinogênicos para humanos, no Grupo 1. A avaliação está no volume 118 das Monografias da agência. A célula robotizada afasta o trabalhador da pluma de fumos e da radiação do arco, mas não elimina a necessidade de captação e exaustão no ponto de solda.
A célula também é uma máquina sujeita à NR-12: proteções, intertravamentos, parada de emergência e documentação. Os requisitos estão no artigo sobre NR-12 em célula robotizada.
Quando compensa
| Sinais a favor | O que preparar antes |
|---|---|
| Peças repetidas ou famílias de peças semelhantes | Tolerâncias de corte e dobra que variam de lote para lote |
| Muito comprimento de solda por peça | Juntas sem acesso para a tocha |
| Dois ou três turnos de produção | Dispositivos que não garantem a posição da junta |
| Dificuldade de contratar e reter soldadores | Produto ainda em mudança frequente de projeto |
| Retrabalho causado por variação entre soldadores | Falta de alguém na equipe que domine parâmetros de solda |
A coluna da direita não é motivo para desistir. É a lista do que entra no escopo do projeto. Muitas células viáveis começam por um ajuste no corte ou por um dispositivo novo.
A conta financeira segue a mesma lógica de qualquer célula: investimento total contra ganho anual líquido, com o número de turnos entre as variáveis de maior peso. O método está em quanto custa um robô industrial.
Como começar
Uma avaliação séria parte de dados da peça, não de catálogo de robô:
- desenho ou modelo 3D da peça e das juntas;
- material e espessuras;
- comprimento total de solda por peça;
- volume anual e tamanho de lote;
- tempo atual de solda e número de turnos;
- norma ou critério de aceitação do cordão.
Com isso, um integrador de robôs consegue dizer se o caso é de uma estação simples, de posicionador ou de trilho, e qual robô atende.
Perguntas frequentes
O que é solda robotizada?
É a soldagem em que um robô industrial conduz a tocha ou a pinça ao longo de uma trajetória programada, com velocidade e parâmetros constantes. A fonte de solda, o posicionador e os dispositivos de fixação trabalham sincronizados com o robô dentro de uma célula protegida.
Quais processos de solda um robô executa?
O robô executa solda a arco com arame contínuo, como MIG e MAG (processos 131 e 135 da ISO 4063), em aço carbono, inox e alumínio. Também executa TIG (141), solda a ponto por resistência (21) e solda a laser (52), cada um com ferramenta e fonte próprias.
A solda robotizada substitui o soldador?
Ela muda a função. A célula precisa de quem conheça solda para definir parâmetros, avaliar o cordão e corrigir a trajetória. A ISO 14732 trata justamente da qualificação de operadores e ajustadores de soldagem mecanizada e automática.
Qual volume de peças justifica uma célula de solda robotizada?
Não existe um número único. Pesam o comprimento de solda por peça, a quantidade de turnos, a variedade de peças e o tempo de troca. Famílias de peças parecidas, mesmo em lotes médios, costumam viabilizar o projeto porque dividem dispositivos e programas.
A peça precisa mudar para ser soldada por robô?
Muitas vezes sim, em detalhes. O robô repete a trajetória e não compensa sozinho uma junta fora de posição. Corte e dobra precisam entregar peças dentro de tolerância, e o projeto pode pedir ajustes de acesso para a tocha.
Fale com a BR Robotics
A BR Robotics integra no Brasil os robôs de solda QJAR, com fonte de solda, posicionadores e trilho do mesmo fabricante. Envie a peça e o volume: a resposta vem com o modelo indicado e o layout da célula. Fale com a BR Robotics ou veja a linha de robôs e periféricos.
Fontes
- ISO 4063:2023, Welding, brazing, soldering and cutting: Nomenclature of processes and reference numbers
- ISO 14732:2025, Welding personnel: Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials
- ISO 3834-2:2021, Quality requirements for fusion welding of metallic materials: Part 2: Comprehensive quality requirements
- ISO 6947:2019, Welding and allied processes: Welding positions
- IARC Monographs, volume 118: Welding, Molybdenum Trioxide, and Indium Tin Oxide
- The Fabricator, "Automating welding starts with asking the right questions" (2026)
- Canadian Metalworking, "Is it time for an automated or semi-automated welding system?" (2023)
- EVST Brasil, fichas técnicas da linha QJAR